5吨反渗透纯水设备 全自动RO净水系统的核心优势与应用解析
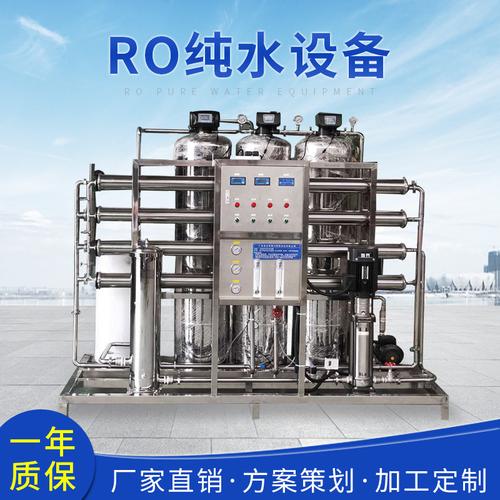
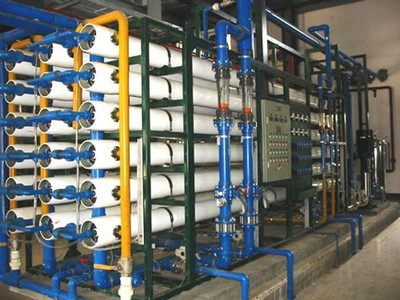
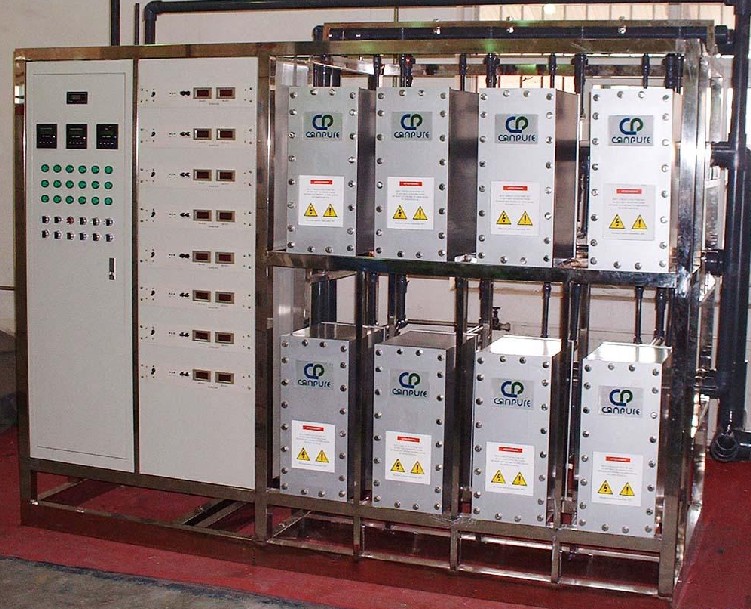
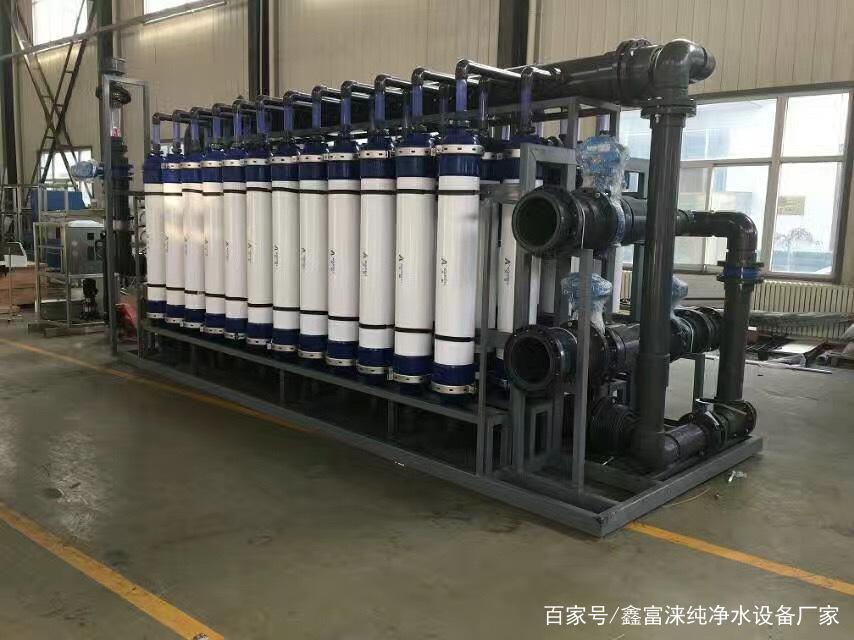
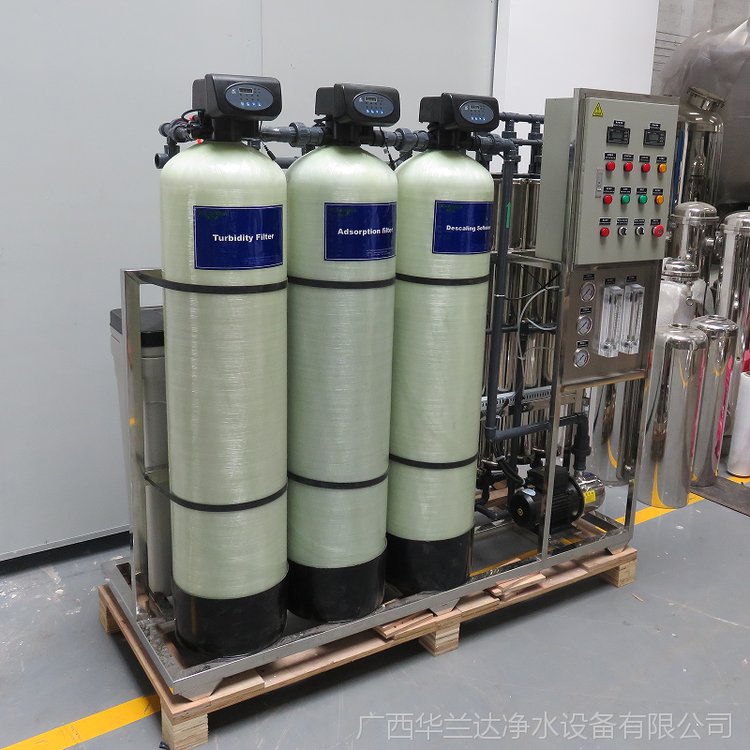
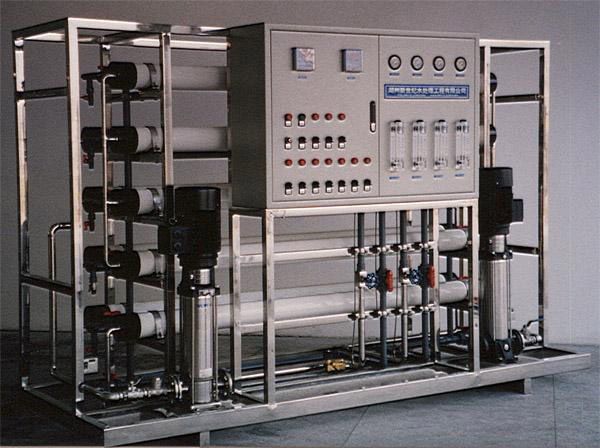
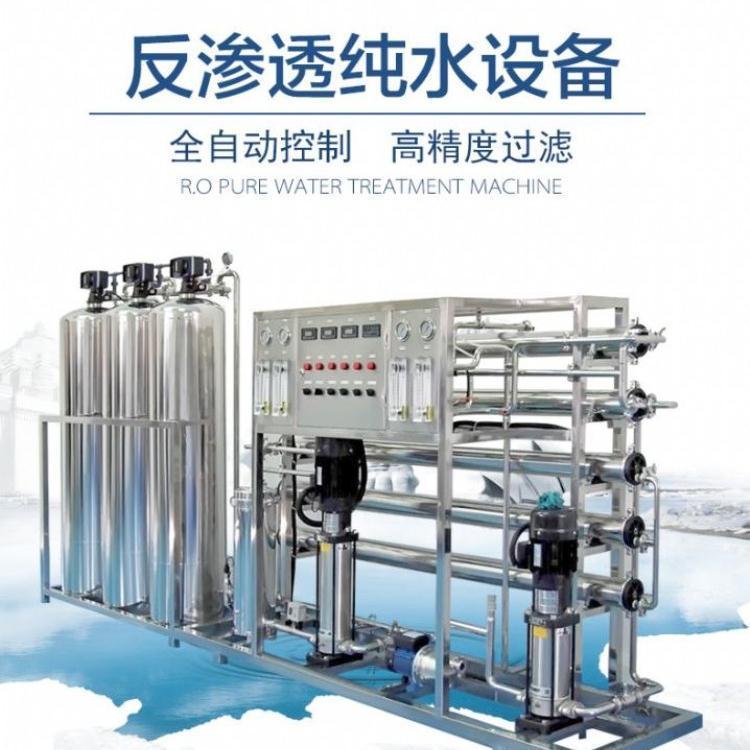
随着工业、医疗、食品饮料等行业对水质要求的不断提升,5吨反渗透纯水设备凭借其高效、稳定、全自动运行的特点,成为众多企业首选的水处理解决方案。本文将围绕5吨反渗透纯水设备(也常被称为纯净水全自动RO反渗透净水设备)展开,深入解析其工作原理、系统构成、核心优势以及典型应用场景。\n\n## 一、什么是5吨反渗透纯水设备?\n\n5吨反渗透纯水设备通常指产水量为每小时5吨(5m³/h)的反渗透(RO)水处理系统。它利用反渗透膜的选择性透过特性,在压力驱动下将水中的溶解盐、胶体、有机物、细菌、病毒等杂质去除,产出高纯度的纯净水。设备集成预处理、高压泵、RO膜组、自动控制及清洗系统,实现从原水到纯水的全自动连续制备。\n\n“全自动”意味着系统具备自动冲洗、自动制水、水位控制、水质监测及故障报警等功能,无需专人时刻值守,大大降低了人工操作强度和维护成本。\n\n## 二、系统组成与工作流程\n\n一套完整的5吨全自动RO反渗透净水设备一般包括以下部分:\n\n1. 预处理系统:石英砂过滤器、活性炭过滤器、软化器(或加阻垢剂)等,去除原水中的悬浮物、余氯、硬度及部分有机物,保护RO膜。\n2. 精密过滤器:5微米保安过滤器,进一步拦截细小颗粒,确保进水水质。\n3. 高压泵:为反渗透过程提供所需压力(通常1.0~1.5MPa),克服渗透压。\n4. 反渗透膜组:核心部件,常用芳香族聚酰胺复合膜,脱盐率可达98%以上。5吨设备通常采用多支膜元件并联或串联排列。\n5. 自动控制系统:PLC或微电脑控制器,实现全自动运行、自动冲洗、缺水保护、纯水高位停机等。\n6. 后处理系统(可选):紫外杀菌器、臭氧发生器、混床或EDI等,根据用水要求进一步提升水质。\n\n工作流程:原水→原水泵→预处理→精密过滤→高压泵→RO膜组→纯水→用水点,浓水则部分回收或排放。全自动模式可根据纯水水箱液位自动启停,并定时冲洗膜表面。\n\n## 三、核心优势\n\n- 产水水质高:RO膜可去除水中95%-99%的溶解盐类、有机物及微生物,产水电阻率可达0.5-1μS/cm(视进水与配置),满足多数工业纯水标准。\n- 全自动运行:从制水、冲洗到停机均自动完成,可接入中控系统,实现无人值守。\n- 节能环保:合理设计的膜通量和回收率(通常50%-75%)减少浓水排放,降低水耗电耗。\n- 稳定耐用:采用知名品牌膜元件和高压泵,配合完善的预处理,膜寿命可达2-3年,系统连续运行故障率低。\n- 模块化设计:占地面积小,安装便捷,可根据原水水质和用水需求灵活调整工艺。\n\n## 四、典型应用场景\n\n5吨/小时的反渗透纯水设备适用于中等规模用水场合,例如:\n\n- 食品饮料行业:勾兑用水、瓶装水、饮料生产,确保口感与卫生。\n- 医药行业:制药用水的前处理,或作为纯化水系统的预处理。\n- 电子行业:清洗用水、光刻胶稀释等,需去除离子和微粒。\n- 化工与电镀:溶液配制、漂洗用水,避免杂质影响产品质量。\n- 医院与实验室:消毒供应室、检验科纯水供应。\n- 锅炉补给水:降低硬度与含盐量,防止结垢腐蚀。\n\n## 五、选型与使用注意事项\n\n选择5吨反渗透纯水设备时需综合考虑:原水水质报告(硬度、余氯、TDS、SDI等)、产水标准、用水规律、安装空间及预算。使用中应定期更换预处理滤料和保安滤芯,监测RO膜进出水压力、电导率及产水量,按建议进行化学清洗。寒冷地区要防止管路冻裂,原水含盐量高时需适当提高操作压力或增加预处理。\n\n## 六、\n\n5吨反渗透纯水设备作为全自动RO净水系统的代表,集高效、智能、可靠于一身,能够为用户提供持续稳定的纯净水。无论是纯净水生产还是工业工艺用水,选择合适配置与专业服务,才能发挥设备最大效能,保障长期经济运行。
如若转载,请注明出处:http://www.puro-vida.com/product/39.html
更新时间:2026-10-22 06:40:22