10吨/小时RO反渗透纯净水处理系统 大型工业全自动程控纯水设备全面解析
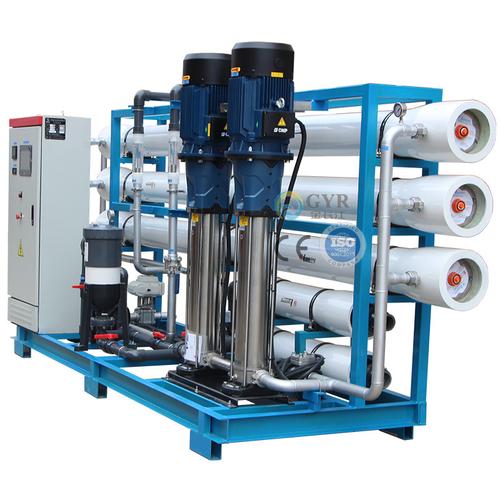
在食品饮料、电子半导体、制药、化工、电力等工业领域,稳定的高纯度水源是保障产品质量和生产安全的基础。10吨/小时(10T/H)RO反渗透纯净水处理设备作为大型工业水处理系统的典型代表,凭借其全自动程控运行、高产水量和优异的脱盐性能,成为众多企业的首选配置。
一、系统概述
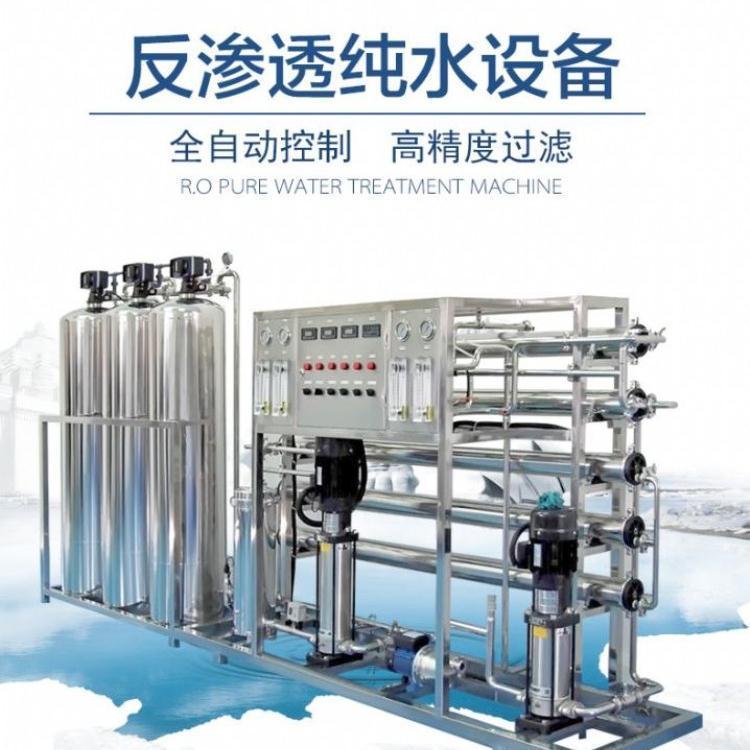
10T/H RO反渗透纯水系统是一套集预处理、反渗透脱盐、后处理及智能控制于一体的成套设备。它以市政自来水、地下水或地表水为原水,经过多级净化后产出电导率≤10μS/cm(通常可达1-5μS/cm)的纯净水,产水量为每小时10立方米(即10吨)。设备采用PLC+触摸屏全自动控制,可实现无人值守连续运行。
二、工艺流程
典型的10吨/小时RO纯水系统包括以下主要环节:
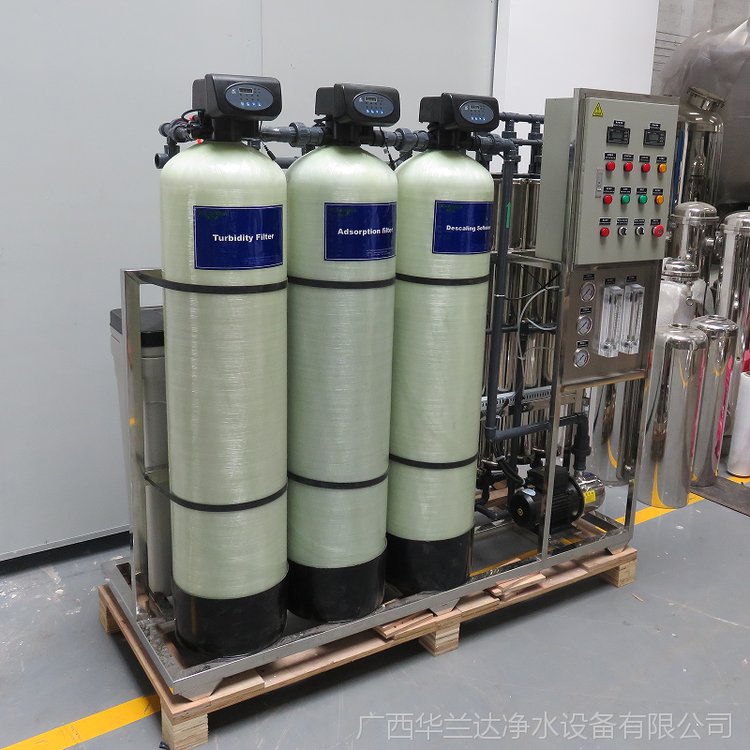
- 预处理系统
- 原水泵:提供稳定进水压力。
- 多介质过滤器:去除悬浮物、泥沙、胶体等。
- 活性炭过滤器:吸附余氯、有机物、异味,保护反渗透膜。
- 软水器(可选):降低原水硬度,防止膜表面结垢。
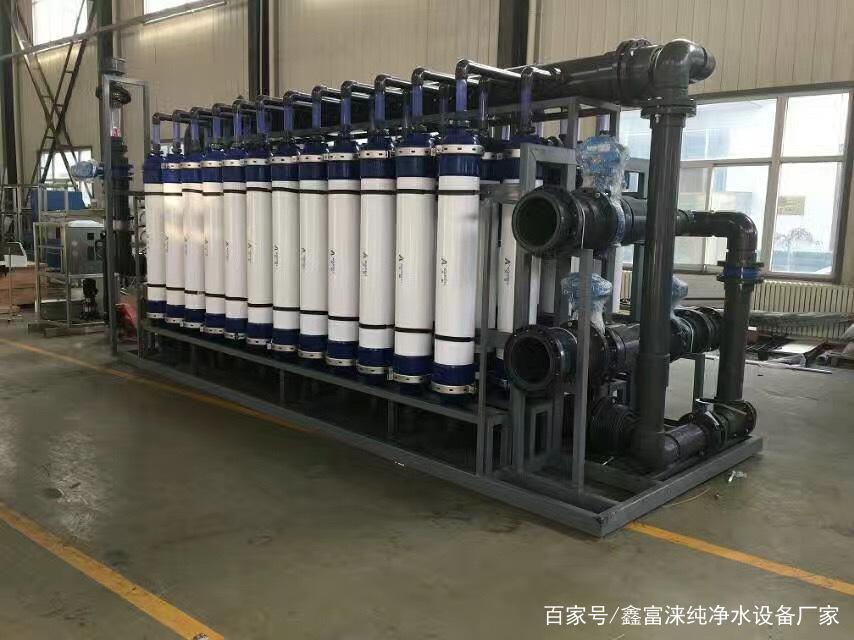
- 保安过滤器:精密过滤(5μm),截留细小颗粒。
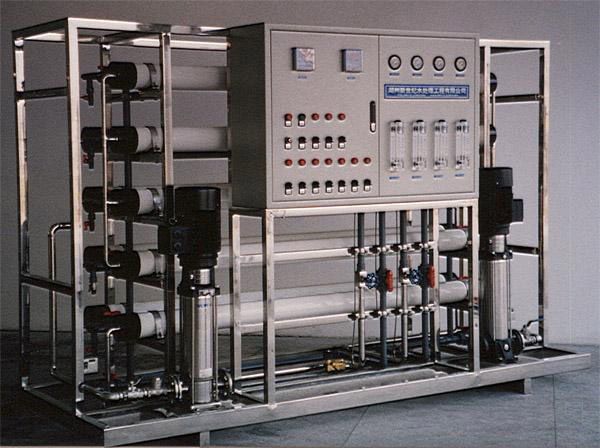
- 反渗透主机
- 高压泵:为RO膜提供8-15bar的操作压力。
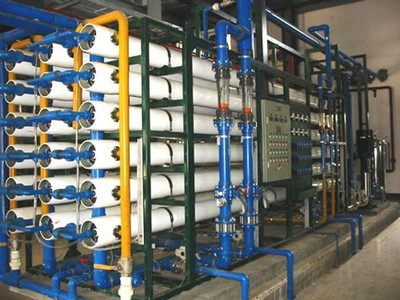
- 反渗透膜组:采用芳香族聚酰胺卷式膜元件,通常为8040规格,按设计排列(如一级两段或两级)。
- 膜壳、管路及仪表:包括压力表、流量计、电导率仪、温度计等。
- 化学清洗装置:定期对膜进行清洗,恢复性能。
- 后处理系统(根据需求选配)
- 紫外线杀菌器:杀灭细菌,确保微生物指标。
- 臭氧发生器:强氧化消毒。
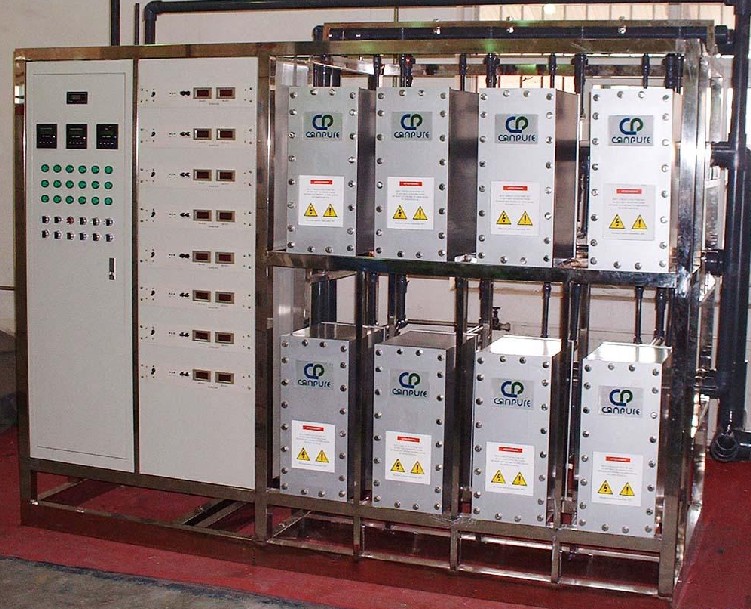
- 混床或EDI:进一步提升水质至超纯水级别。
- 纯水箱及变频供水泵:储存纯水并稳定供压。
三、全自动程控特点
1. PLC可编程控制
系统采用西门子、三菱等品牌PLC,实现逻辑控制、定时反洗、膜冲洗、故障报警等功能。
2. 触摸屏人机界面
实时显示运行参数(压力、流量、电导率、温度等),可设定运行模式、清洗周期,并记录历史数据。
- 自动运行与保护
- 原水不足自动停机报警。
- 高压泵过载保护。
- 纯水电导率超标自动排放。
- 开机自动冲洗、停机自动冲洗膜表面。
- 无水保护、低压保护、过压保护等。
4. 远程监控(可选)
通过以太网或4G模块,实现手机/电脑远程监控,方便集中管理。
四、性能优势
- 高产水量:单套系统每小时产10吨纯水,满足中型至大型工业连续生产需求。
- 脱盐率高:反渗透膜脱盐率≥98%,可有效去除离子、有机物、细菌、病毒等。
- 运行成本低:能耗优化设计,高压泵配备变频器或能量回收装置(大型系统),降低电耗。
- 自动化程度高:减少人工干预,降低人为操作失误风险。
- 模块化设计:占地紧凑,便于运输、安装和后期扩展。
- 长寿命:优质膜元件和耐腐蚀材质(如304/316L不锈钢、UPVC)确保系统稳定运行10年以上。
五、应用领域
- 食品饮料:瓶装水、饮料调配、啤酒酿造。
- 电子行业:集成电路、液晶面板、PCB清洗。
- 制药行业:注射用水制备、药物配方。
- 化工行业:化学试剂生产、锅炉补给水。
- 电力行业:电厂锅炉补给水、冷却水。
- 居民社区:大型直饮水站、桶装水厂。
六、选型与配置建议
在选择10T/H RO纯水系统时,需考虑以下因素:
- 原水水质:根据原水分析报告确定预处理工艺(如硬度高需加软水器,余氯高需加强活性炭)。
- 产水标准:根据用途确定是否需要二级RO或EDI。
- 占地与空间:合理规划设备布局,预留操作维护通道。
- 品牌与售后:选用知名品牌膜元件(如陶氏、海德能、东丽)和可靠的电控元件,确保长期服务。
- 能耗与环保:优先选择节能设计,如变频控制、能量回收装置。
七、
10吨/小时RO反渗透纯净水处理设备作为大型工业全自动程控纯水系统的核心装备,通过集成先进的预处理、反渗透和智能控制技术,为各行业提供稳定、高效、经济的纯水解决方案。随着工业水处理要求的不断提高,该类设备将向着更节能、更智能、更模块化的方向发展,助力企业实现绿色生产和可持续发展。
如若转载,请注明出处:http://www.puro-vida.com/product/43.html
更新时间:2026-10-13 02:05:00